Главная
›
Новости
Фирменная палитра на разных материалах: почему абсолютно одинаковый цвет получить сложноОпубликовано: 12.09.2026 Ситуация знакома многим: брендбук утвержден, эталонные цвета прописаны по Pantone или CMYK, но при запуске продукции возникает сюрприз. Корпоративный синий на бумажном пакете выглядит тусклым, на пластиковой ручке — слишком ярким, а на футболке — вообще с серым оттенком. Ожидание идеального совпадения разбивается о физику материалов и особенности печати.
Цвет — это не свойство самой краски, а результат взаимодействия света, пигмента и поверхности, на которую этот пигмент нанесен. Когда меняется подложка, меняется и траектория световых лучей. Глянцевая бумага отражает свет направленно, заставляя цвет казаться насыщенным и плотным. Матовая рассеивает свет, и часть спектра буквально теряется, делая оттенок более блеклым и глубоким.
Бумага и картон: как глянец меняет восприятие цвета
Даже в пределах бумажной продукции разница заметна. Мелованная (глянцевая или матовая) бумага имеет гладкую поверхность с покрытием. Краска остается на поверхности, высыхает тонким слоем и сохраняет максимальную яркость. Дизайнерская или офсетная бумага с текстурой впитывает краску как губка. Пигмент проваливается между волокнами целлюлозы, и визуально цвет может стать менее насыщенным или немного темнее.
Именно поэтому в стандартах Pantone существуют отдельные каталоги: Pantone Solid Coated (для мелованных бумаг) и Pantone Solid Uncoated (для немелованных). Один и тот же номер 286 С на глянце будет кричащим синим, а 286 U на офсете — приглушенным синевато-серым. Если не учитывать эту разницу, риск заметного расхождения с эталоном возрастает. Физический образец помогает увидеть, как материал меняет оттенок и блеск; до тиража полезно сравнить варианты брендирования сувениров.
Текстиль: структура и впитывание
Текстиль сложнее бумаги с точки зрения стабильной цветопередачи: хлопок, полиэстер и нейлон по-разному взаимодействуют с красителями и нагревом. Фактура и цвет основы тоже влияют на восприятие оттенка. Поэтому один и тот же фирменный цвет разумно проверять на конкретном материале, а не переносить бумажный эталон без поправок.
Синтетика работает иначе. При сублимационной печати краска не лежит на поверхности, а переходит в газообразное состояние и проникает в структуру полиэстера на молекулярном уровне. Цвета получаются очень яркими, но иногда уходит в контраст: то, что на мониторе было нежным пастельным оттенком, на ткани может стать неоновым.
Отдельный случай — вышивка. Нитки имеют собственный блеск и фактуру, поэтому один и тот же оттенок может восприниматься по-разному при смене освещения и направления стежков. Цвет для логотипа лучше подбирать по реальному каталогу ниток и подтверждать образцом, а не оценивать только по бумажному вееру или монитору.
Пластик, металл и стекло: непористые поверхности
На твердых поверхностях без пор физика процесса меняется кардинально. Краска не может впитаться, она формирует тонкую пленку. При шелкографии или тампопечати пигмент ложится поверх материала. Если пластик или металл имеют собственный глянцевый блеск, напечатанный цвет будет зависеть от угла обзора и освещения.
Особая проблема — прозрачные или темные предметы. Если наносить полупрозрачную краску (а большинство красок CMYK именно такие) на черный пластик, темная основа просто «съест» оттенок. Корпоративный желтый на черной ручке превратится в грязновато-оливковый.
Роль белой подложки
Чтобы решить проблему с темными или прозрачными основами, используют белый контур (подложку). Сначала печатается плотный слой белой краски, а уже на него — фирменный цвет. Это спасает узнаваемость, но добавляет толщину красочного слоя. На глянцевом пластике подложка может дать легкий ступенчатый эффект на краях, а на стекле — изменить преломление света, из-за чего цвет покажется чуть более меловым.
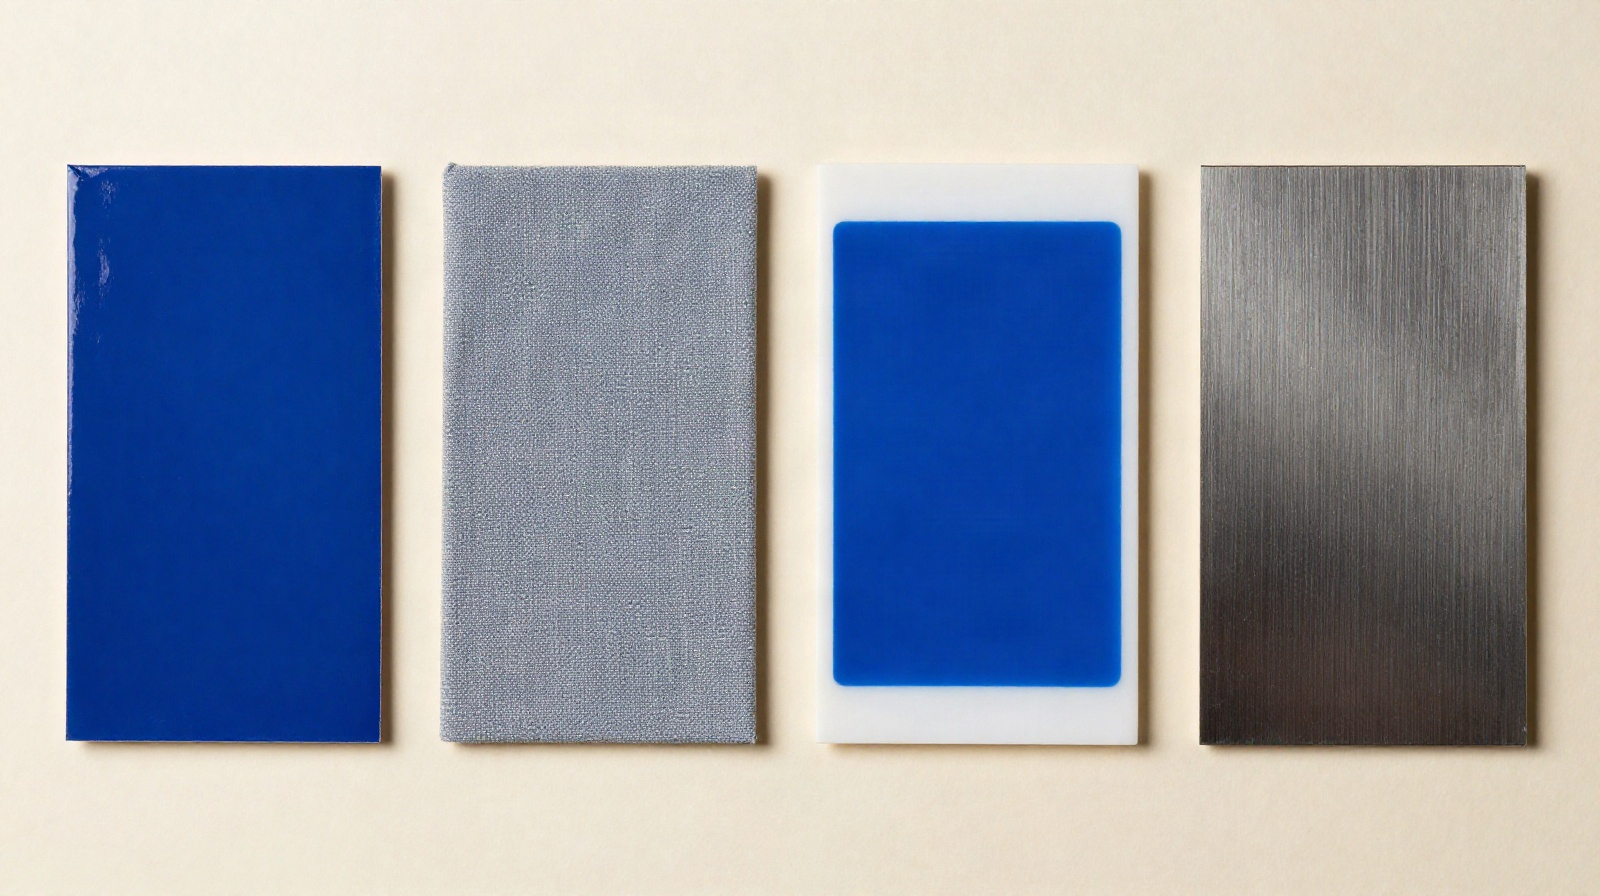 Фирменный цвет на разных материалах: сравнение на бумаге, ткани, пластике и металле
| Материал | Поведение краски | Типичный эффект на цвет |
|---|
| Мелованная бумага | Остается на поверхности | Максимальная яркость, четкость |
| Офсетная бумага | Глубокое впитывание | Потемнение, потеря насыщенности |
| Хлопок | Впитывание с растеканием | Мягкость, приглушенность |
| Полиэстер (сублимация) | Молекулярное проникновение | Высокая яркость, сдвиг в контраст |
| Пластик/Металл | Пленка на поверхности | Зависимость от блеска основы |
| Дерево | Частичное впитывание в поры | Теплый сдвиг, текстура просвечивает |
Эффект метамеризма: свет меняет всё
Есть и эффект метамеризма: два образца могут казаться близкими при одном освещении и заметно расходиться при другом. Поэтому фирменный цвет полезно оценивать в тех условиях, где предмет будет использоваться чаще всего, а не только под одной лампой в производственном помещении.
Для брендбука это означает, что даже идеально подобранные цвета в типографии при искусственном свете на выставке могут снова «разъехаться». Полностью устранить метамеризм невозможно, можно лишь минимизировать его, используя родственные типы пигментов для разных носителей.
Технологии печати и их влияние
Способ переноса краски не менее важен, чем сам материал. Офсетная печать дает тонкий равномерный слой, формируя цвет растровой точкой. Цифровая печать (тонер) фиксируется запеканием, создавая рельеф, который преломляет свет. УФ-печать полимеризуется лампами, формируя плотную пластиковую корку на поверхности — цвет получается очень плотным, но иногда «пластиковым» на вид.
Шелкография позволяет накладывать краску толстым слоем, что делает цвет глухим и крайне насыщенным. Но на ткани такой толстый слой забивает поры материала, и после первой стирки краска может начать трескаться, а цвет — вымываться.
Практическое руководство: как минимизировать разницу
Добиться стопроцентного совпадения на всех носителях невозможно, но свести отклонения к минимуму — реальная задача. Для этого требуется системный подход еще на этапе разработки брендбука и подготовки макетов.
- Разделять стандарты для разных групп носителей. Прописывать не один эталонный цвет, а диапазон допустимых оттенков для бумаги, текстиля и пластика. Указывать соответствующие Pantone-индексы (C и U).
- Делать цветопробы на реальных материалах. Экранная калибровка не покажет, как цвет поведет себя на рельефной бумаге или нейлоне. Только физический оттиск на целевом материале раскроет истину.
- Корректировать профиль под материал и технологию. Если тестовый отпечаток системно уходит по оттенку, коррекцию лучше делать по образцу и профилю конкретного процесса, а не по универсальному правилу для всех хлопковых тканей.
- Проверять необходимость белой подложки на тёмных и прозрачных носителях. Она часто нужна для сохранения яркости, но конкретное решение зависит от типа краски и технологии нанесения.
- Синхронизировать поставщиков. Разные производители используют разные краски, оборудование и условия сушки. Работа с одной типографией снижает разброс, так как специалисты знают особенности своих машин.
Допустимые отклонения: метрика Delta E
Для инструментального контроля цветовой разницы используют метрики Delta E (ΔE), но допустимый порог зависит от стандарта, материала и требований конкретного проекта. Поэтому одну универсальную границу «брак / не брак» лучше не назначать без заранее согласованных условий измерения.
При работе с фирменным стилем на разнородных материалах разумно установить допустимый порог ΔE для каждой категории. На бумаге можно требовать строже (до 2 единиц), на текстиле — допускать до 4–5 единиц. Это не слабость стандарта, а признание физических ограничений среды.
Фирменный цвет — это не точка на экране монитора, а спектр оттенков, которые материал и технология превращают в финальный визуальный образ. Узнаваемость бренда строится не на лабораторной точности каждого кружка или ручки, а на общем гармоничном впечатлении. Понимание того, как поверхность взаимодействует с пигментом, позволяет не бороться с физикой, а грамотно ей управлять, закладывая корректировки на этапе подготовки к печати. |


